Carbón extruido frente a carbón en panal para el control de COV
Los compuestos orgánicos volátiles, conocidos como COV, son liberados por muchos procesos industriales, incluidos la pintura, la impresión, la fabricación química, la producción farmacéutica, la fabricación de electrónica, el acabado de muebles, el procesado de caucho y la manipulación de disolventes. Como estos compuestos pueden causar olores, afectar la calidad del aire y generar problemas de cumplimiento normativo, las instalaciones industriales necesitan sistemas fiables de control de COV.
La adsorción con carbón activado es una de las tecnologías más utilizadas para eliminar COV de los gases de escape industriales. Ofrece un proceso relativamente sencillo, amplia aplicabilidad y capacidad de capturar muchos tipos de vapores orgánicos. Sin embargo, el rendimiento del sistema de adsorción depende en gran medida de la forma y las propiedades del carbón activado.
Dos opciones habituales son el carbón activado extruido y el carbón activado en panal. Ambos materiales eliminan moléculas de COV por adsorción, pero sus estructuras físicas generan diferencias importantes en capacidad de adsorción, resistencia al aire, resistencia mecánica, consumo energético, instalación y mantenimiento.
Elegir entre carbón activado extruido y en panal debe implicar más que comparar índices de yodo o precios de compra. Los ingenieros deben considerar el caudal, la concentración de COV, la composición de contaminantes, la temperatura, la humedad, la carga de partículas, las limitaciones de pérdida de carga y el método de operación previsto del sistema de adsorción.
¿Qué es el carbón activado peletizado?
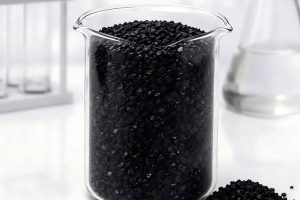
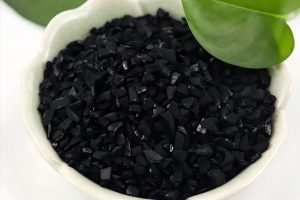
El carbón activado peletizado es un producto conformado que suele fabricarse en forma cilíndrica. También se denomina con frecuencia carbón activado extruido o columnar.
Los fabricantes producen pélets a partir de carbón mineral, madera, cáscara de coco u otras materias primas ricas en carbono. El material se carboniza, se activa, se muele, se mezcla con un aglomerante cuando es necesario y se extruye en cilindros de diámetro relativamente uniforme. Los tamaños industriales habituales son 3 mm, 4 mm y 5 mm, aunque existen medidas menores y mayores.
Los pellets acabados se cargan en adsorbedores de lecho fijo, cajas de filtración de carbón o recipientes reemplazables. A medida que el aire contaminado con COV atraviesa los espacios entre los pellets, las moléculas orgánicas pasan de la corriente de gas a la superficie del carbón y difunden hacia la estructura de poros interna.
Cuando el lecho de carbón se acerca a su punto de ruptura, los pellets deben sustituirse o regenerarse. Los métodos de regeneración pueden incluir vapor, aire caliente, gas inerte, desorción al vacío o reactivación térmica externa, según los COV, el diseño del equipo y los requisitos de recuperación.
El carbón activado peletizado suele aportar una masa de carbón elevada por unidad de volumen de lecho. Los fabricantes también pueden ajustar su estructura porosa y la química superficial para distintas aplicaciones en fase vapor. Los pélets de alta calidad ofrecen buena resistencia mecánica y generan menos polvo durante el transporte, la carga y la operación.
Según Calgon Carbon, el carbón activado peletizado se utiliza habitualmente para purificación en fase vapor, reducción de COV, recuperación de disolventes, control de olores y tratamiento de aire. Su forma uniforme también puede ofrecer menor pérdida de carga que el carbón granular irregular en condiciones comparables. Información sobre el carbón activado peletizado de Calgon Carbon
No obstante, los lechos de pélets crean una trayectoria de gas relativamente compleja: el aire debe circular por numerosos espacios pequeños e irregulares entre los pélets. La pérdida de carga puede aumentar cuando el lecho es profundo, el diámetro de pélet es pequeño, la velocidad del gas es alta o se acumula polvo de carbón en el sistema.
¿Qué es el carbón activado en panal?
El carbón activado en panal es un adsorbente estructurado con numerosos canales paralelos. Suele fabricarse mezclando polvo de carbón activado con aglomerantes y otros materiales funcionales y extruyendo la mezcla a través de una boquilla en forma de panal.
El resultado es un bloque rígido con gran número de canales rectos. El aire contaminado con COV fluye por estos canales mientras las moléculas orgánicas difunden hacia las paredes del carbón activado y entran en la red de poros interna.
El diseño de canales rectos aporta al carbón activado en panal su ventaja ingenieril más relevante: baja resistencia al flujo de aire. Frente a un lecho empaquetado convencional, la estructura en panal permite que grandes volúmenes de aire atraviesen el adsorbente con una pérdida de carga relativamente baja.
Las investigaciones sobre carbón activado monolítico han demostrado que las estructuras de canales abiertos pueden resultar especialmente útiles al tratar grandes volúmenes de gas con limitaciones estrictas de pérdida de carga. Resumen de investigación de Microporous and Mesoporous Materials
Los bloques en panal también facilitan la instalación modular: pueden disponerse en capas o rejillas dentro de una caja de adsorción, lo que simplifica la sustitución frente a la descarga de pélets sueltos. Al estar el carbón fijado en una estructura sólida, también se reducen el movimiento del material y la generación de polvo.
Sin embargo, el rendimiento del panal depende de varias variables de fabricación: contenido de carbón, proporción de aglomerante, densidad de canales, espesor de pared, nivel de activación, distribución de poros y resistencia a la compresión. Un alto contenido de aglomerante puede mejorar la resistencia estructural, pero ocupa volumen de poros o diluye el contenido de carbón activo.
Principales diferencias entre el carbón peletizado y el carbón en panal
| Comparación | Carbón activado extruido | Carbón activado tipo panal |
|---|---|---|
| Forma física | Partículas cilíndricas u otras partículas conformadas | Bloques rígidos con canales paralelos |
| Trayectoria del flujo de aire | El aire pasa por los espacios entre los pélets empaquetados | El aire circula por canales rectos |
| Pérdida de carga | Normalmente mayor y afectada por la profundidad del lecho y el tamaño de partícula | Normalmente menor y adecuada para caudales elevados |
| Carga de carbón | Masa de carbón relativamente alta por volumen de lecho | Parte del volumen está ocupada por canales abiertos |
| Rendimiento de adsorción | Puede ofrecer una buena capacidad de trabajo con el grado adecuado | Depende en gran medida del contenido de carbón, la activación y la estructura |
| Comportamiento mecánico | Los pélets de calidad resisten el desgaste, aunque aún pueden formarse finos | Fácil instalación como módulos, pero vulnerable a daños por impacto |
| Sustitución | Requiere descargar y rellenar el lecho | Los bloques pueden retirarse y sustituirse como módulos |
| Aplicación típica | Caudal medio, mayor carga de COV, adsorción profunda o recuperación de disolventes | Sistemas de gran caudal, baja concentración de COV y baja pérdida de carga |
| Principales preocupaciones operativas | Presión del lecho, polvo, canalizaciones y ruptura | Obstrucción de canales, fugas por derivación, sellado y resistencia del bloque |
Estas características representan tendencias ingenieriles generales. No significan que todo producto peletizado tenga mayor capacidad de adsorción ni que todo producto en panal tenga menor resistencia operativa. El rendimiento real depende de la calidad del carbón, la construcción del equipo, las dimensiones del lecho, la velocidad del gas y las condiciones del proceso.
¿Qué tipo tiene mayor capacidad de adsorción de COV?
La capacidad de adsorción no puede determinarse solo por la forma.
El rendimiento de adsorción de COV del carbón activado depende de su distribución de microporos y mesoporos, superficie interna, química superficial, materia prima, grado de activación y compatibilidad con el compuesto objetivo. Las condiciones de operación, como la concentración de COV, la temperatura, la humedad, el tiempo de contacto y la presencia de contaminantes competidores, también son importantes.
El índice de yodo se usa con frecuencia como indicador general de calidad del carbón activado. Sin embargo, refleja principalmente la adsorción de moléculas relativamente pequeñas y no predice directamente el rendimiento de adsorción dinámica para cada COV.
El tolueno, el xileno, el acetato de etilo, la acetona, el diclorometano y otros COV industriales difieren en tamaño molecular, polaridad, punto de ebullición y presión de vapor. Por ello, un mismo carbón activado puede presentar capacidades de ruptura muy distintas para diferentes compuestos orgánicos.
Para proyectos de COV, los datos de selección más útiles pueden incluir:
- Capacidad de adsorción dinámica para los COV objetivo;
- curvas de ruptura en condiciones representativas;
- actividad frente al tetracloruro de carbono;
- rendimiento de adsorción de benceno o butano;
- distribución de tamaño de poro;
- densidad aparente;
- resistencia mecánica;
- contenido de humedad;
- rendimiento tras la regeneración.
Un lecho de pélets suele contener más masa de carbón activado en un volumen de equipo determinado y puede ofrecer un periodo de ruptura prolongado si se eligen el grado y la profundidad de lecho correctos. El carbón en panal sacrifica parte del volumen de material a cambio de canales abiertos de aire, lo que reduce la pérdida de carga y facilita el manejo.
No obstante, un producto en panal bien fabricado puede superar a un producto peletizado de baja calidad. La forma del material nunca debe sustituir los ensayos de producto ni una evaluación ingenieril adecuada.
¿Cuándo debe utilizarse carbón activado peletizado?
El carbón activado peletizado suele ser una opción adecuada en las siguientes condiciones:
- El caudal de gases es bajo o moderado, mientras que la carga másica de COV es relativamente alta.
- El proceso requiere un tiempo de ruptura prolongado o una elevada capacidad de trabajo.
- La composición de COV es conocida, lo que permite adaptar la estructura de poros a los compuestos objetivo.
- El sistema utiliza lecho de adsorción fijo, regeneración con vapor o recuperación de disolventes.
- El ventilador y el sistema de conductos pueden asumir la pérdida de carga prevista del lecho.
- El carbón debe soportar la carga, la descarga, el transporte y la regeneración repetida.
- Se requiere un carbón especialmente impregnado para un contaminante concreto.
Los pélets se consideran con frecuencia para la recuperación de disolventes porque pueden utilizarse en sistemas regenerativos diseñados. Sin embargo, el carbón, el método de desorción, el diseño del vaso y el proceso de manejo del disolvente recuperado deben ser compatibles.
El carbón peletizado impregnado químicamente puede mejorar la eliminación de ciertos compuestos que la adsorción física ordinaria no captura con eficacia. La impregnación debe seleccionarse según las propiedades químicas del contaminante objetivo y no considerarse una mejora universal del rendimiento.
¿Cuándo debe utilizarse carbón activado en panal?
El carbón activado en panal suele preferirse en las siguientes situaciones:
- El caudal de gases es alto y la concentración de COV relativamente baja.
- El ventilador existente tiene presión estática disponible limitada.
- El sistema de ventilación funciona de forma continua y el consumo energético del ventilador es una preocupación importante.
- El espacio de instalación disponible es limitado.
- Son importantes la instalación modular y una sustitución de carbón más rápida.
- El gas ya ha pasado por equipos eficaces de eliminación de polvo, niebla y líquidos.
- El proyecto requiere un adsorbedor compacto con baja resistencia al flujo de aire.
El carbón en panal puede resultar especialmente atractivo en aplicaciones de ventilación de gran caudal y en acabados. Su estructura de baja pérdida de carga reduce la carga adicional sobre el ventilador de extracción.
La correcta estanqueidad de los módulos es esencial. Las holguras entre bloques o entre los bloques y la carcasa del equipo pueden permitir que el gas sin tratar evite el adsorbente. Un sellado deficiente puede, por tanto, reducir la eliminación global de COV incluso cuando el carbón en panal tenga buenas propiedades de adsorción.
¿Cómo afectan la temperatura, la humedad y el polvo a la adsorción de COV?
Tanto el carbón peletizado como el de panal requieren condiciones de entrada adecuadas.
La adsorción física se ve favorecida generalmente por temperaturas más bajas. Cuando aumenta la temperatura de entrada, la capacidad de adsorción puede disminuir y los compuestos previamente capturados pueden desorberse con más facilidad. El calor liberado durante la adsorción también puede elevar la temperatura dentro del lecho de carbón, especialmente cuando las concentraciones de COV fluctúan o se vuelven inesperadamente altas.
La humedad puede competir con algunos COV por el volumen de poros y los sitios de adsorción. La magnitud de este efecto depende de las propiedades superficiales del carbón, la especie de COV, la concentración, la temperatura y la humedad relativa. Por ello, no debe aplicarse un límite de humedad universal a todos los carbones activados y a todas las mezclas de COV.
La Agencia de Protección Ambiental de EE. UU. identifica la concentración de COV a la salida, las condiciones de regeneración, la actividad del carbón, la temperatura del lecho, la temperatura de entrada, el caudal, la concentración de entrada, la diferencia de presión, el contenido de humedad y las fugas como indicadores relevantes del rendimiento del adsorbedor de carbón. Guía de la US EPA sobre adsorbedores de carbón activado
El polvo, la niebla de pintura, las gotas de aceite y los líquidos condensados pueden obstruir la superficie externa o los poros internos del carbón activado. También pueden aumentar la pérdida de carga del sistema y contribuir a un flujo de aire desigual.
El carbón en panal es especialmente sensible a la obstrucción de canales, mientras que los lechos de pélets pueden desarrollar taponamientos superficiales o trayectorias de flujo localizadas. Por ello, los sistemas industriales de pintura y recubrimiento deben incluir un pretratamiento adecuado —filtración en seco, eliminación de niebla o control de condensación— antes de la etapa de adsorción.
¿Qué parámetros deben revisarse antes de seleccionar el carbón activado?
Un diseño fiable de control de COV debe evaluar al menos la siguiente información:
- caudal de aire real y sus fluctuaciones previstas;
- Concentración de COV de entrada y concentración de salida requerida;
- Caudal másico de COV;
- Especies individuales de COV y sus proporciones;
- temperatura de escape y humedad relativa;
- contenido de polvo, niebla de aceite, niebla de pintura y gotas;
- capacidad de adsorción dinámica en condiciones de ensayo pertinentes;
- presión disponible del ventilador y pérdida de carga admisible del sistema;
- velocidad del gas y tiempo de contacto en lecho vacío;
- tiempo de ruptura previsto;
- frecuencia de sustitución o regeneración del carbón;
- método de regeneración y capacidad tras la regeneración;
- Temperatura del lecho, pérdida de carga y monitorización de COV a la salida;
- protección contra incendios y control de temperatura;
- requisitos de transporte, regeneración y eliminación del carbón agotado.
Los diseñadores también deben distinguir entre capacidad de saturación, capacidad de ruptura y capacidad de trabajo.
La capacidad de saturación representa la cantidad máxima de contaminante que el carbón puede retener en condiciones de equilibrio especificadas. Sin embargo, un adsorbedor industrial suele tener que conmutarse, regenerarse o sustituirse antes de que se produzca una ruptura sustancial de COV.
En los sistemas regenerativos, la capacidad de trabajo es la cantidad que puede adsorberse en cada ciclo operativo tras considerar el material que permanece en el carbón después de la regeneración. Por ello, la capacidad dinámica de ruptura y la capacidad de trabajo suelen ser más útiles para el diseño del equipo que un valor máximo de adsorción obtenido en laboratorio.
¿Qué tipo es más económico?
El precio de compra por kilogramo o metro cúbico no ofrece una comparación completa de costes.
El carbón peletizado puede ofrecer una buena capacidad de lecho, pero su pérdida de carga puede aumentar el consumo del ventilador. La descarga, el relleno, el control de polvo y las paradas de producción también contribuyen a los costes operativos.
El carbón activado en panal puede reducir la pérdida de carga y simplificar la sustitución. Sin embargo, un producto con bajo contenido efectivo de carbón, activación insuficiente, baja resistencia mecánica o mala precisión dimensional puede requerir sustituciones más frecuentes. La derivación de aire por un sellado inadecuado de los módulos también puede reducir la eficiencia del tratamiento.
Una comparación económica justa debe incluir:
- coste del equipo de adsorción;
- coste de compra del carbón activado;
- cantidad de carbón por sustitución;
- vida útil prevista;
- consumo eléctrico del ventilador;
- mano de obra y paradas;
- gastos de regeneración;
- transporte y eliminación del carbón agotado;
- mantenimiento del pretratamiento;
- requisitos de monitorización;
- riesgo de incumplimiento.
Para gases de escape con gran caudal y baja concentración de COV, el carbón activado en panal suele ofrecer ventajas prácticas gracias a una menor pérdida de carga y a una menor demanda energética de ventilación. Para procesos que exigen mayor capacidad de lecho, adsorción selectiva o recuperación de disolventes, el carbón extruido puede ser el candidato más sólido.
Carbón peletizado o en panal: guía de selección final
Ni el carbón extruido ni el carbón en panal son la mejor opción para todos los proyectos de control de COV.
El carbón peletizado ofrece estructuras porosas flexibles, una carga de carbón relativamente alta, buena resistencia mecánica y aptitud para la adsorción profunda en lecho fijo. Se elige con frecuencia cuando la capacidad de adsorción, el rendimiento frente a un contaminante específico, la regeneración o la recuperación de disolventes son la preocupación principal.
El carbón activado en panal ofrece canales de aire rectos, baja pérdida de carga, manejo modular e instalación compacta. Suele ser adecuado para sistemas de escape industriales de gran volumen y baja concentración, donde la capacidad del ventilador y la energía operativa son importantes.
La decisión final debe basarse en la composición real de COV, el caudal, la concentración, la temperatura, la humedad, la eficiencia de eliminación requerida, la pérdida de carga aceptable y el ciclo de sustitución del carbón previsto. Para emisiones complejas o variables, los ensayos de adsorción en laboratorio, las pruebas de ruptura o una prueba de campo controlada pueden reducir significativamente el riesgo de selección.
El carbón activado también debe evaluarse como parte de un sistema completo de control de COV y no como un material aislado. Un pretratamiento eficaz, un dimensionado correcto del adsorbedor, una distribución uniforme del aire, un sellado fiable, la monitorización a la salida, el control de temperatura y una sustitución oportuna son necesarios para un rendimiento estable.
Cuando el material de carbón, la estructura del equipo, las condiciones de operación y el plan de mantenimiento están bien ajustados, tanto el carbón extruido como el de panal pueden ofrecer un control de COV fiable y económico.